


Utrustning för tillverkning av kabelbrickor
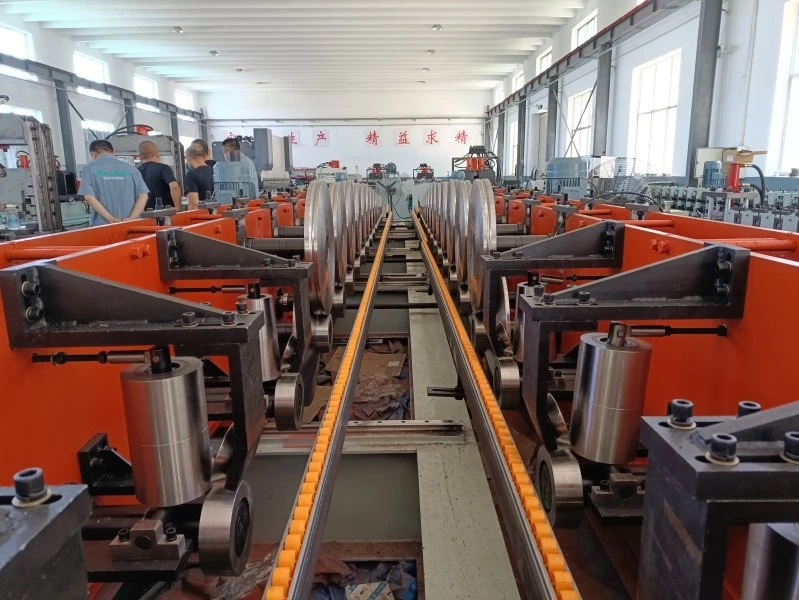
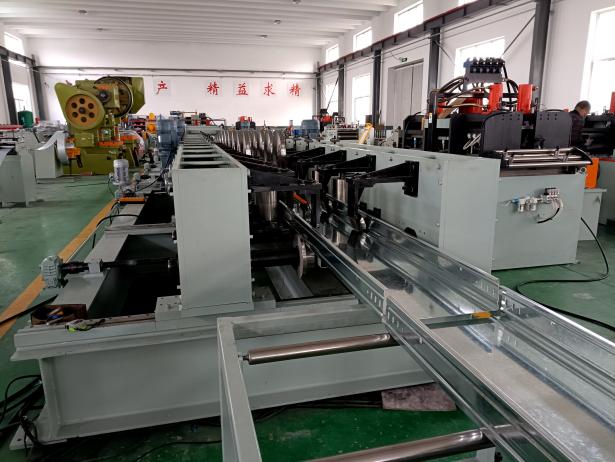
Tillverkningsutrustning för kabelrännor är kärnformningsmaskinen i kabelrännans produktionslinje, speciellt utformad för att rulla stålband till tråg-, tråg- och stegsidoprofiler för kabelrännor genom flera passager. Utrustningen använder ett delat justeringssystem, med en uppsättning rullar som täcker alla specifikationer från 100×50 till 1000×200 mm. Elektriskt styrd automatisk breddjustering tar bara 10 minuter. Den har Cr12-härdade rullar (HRC58 grader -62 grader), PLC-kontroll, en produktionshastighet på 10-15 m/min, en total effekt på 30 kW, och är lämplig för plattor 1-3 mm tjocka och 100-1100 mm breda.

Tekniska specifikationer
|
Produktnamn |
Utrustning för tillverkning av kabelbrickor |
|
Överföringsläge |
Split System |
|
Materialspecifikation |
Q235 |
|
Produktionshastighet |
10-15m/min |
|
Skärmetod |
Hydraulisk skärning |
|
Spänning |
380V, 50Hz, 3-fas |
|
Elektrisk kontroll |
PLC |
|
Drivmotor |
Motordrift med variabel frekvens |
|
Remstjocklek |
1-3 mm (anpassad enligt kundens krav) |
|
Remsbredd |
100 mm Mindre än eller lika med 1100 mm (anpassad enligt kundens krav) |
|
Rullmaterial |
Cr12, släckt HRC58 grader -62 grader |
|
Hydraulolja typ |
46# Hydraulolja |
|
Typ av växellådsolja |
18# Växelolja |
|
Total motoreffekt |
30KW |
|
Hydraulsystem Power |
5,5KW |
|
Antal huvudrullar |
20 |
|
Tolerans för skärmått |
Mindre än eller lika med ±0,5 mm (längd mindre än eller lika med 3000 mm) |
|
Skärande formmaterial |
Cr12MoV |
|
Luftkälla |
0,5 m³/min; Tryck: 0,7 MPa |


Produktfördelar
I. Split-Typjusteringssystem, ingen rullbyte krävs för specifikationsbyte
Utrustningen använder ett överföringsläge av delad-typ, där rullarna på båda sidorna öppnas och stängs synkront för att justera avståndet och täcker ett breddområde på 100-600 mm. Vid tillverkning av olika specifikationer för kabelrännor behöver endast breddparametrarna justeras elektriskt, utan att byta rullar. Produktionsbytet kan genomföras på 10 minuter, och en uppsättning rullar klarar alla specifikationer, vilket sparar en stor investering i formar.
II. 20-Pass progressiv formning, hög precision för formning av tjocka plåtar
Kabelrännor använder vanligtvis 1-3 mm tjocka plattor, som är svåra att forma. Utrustningen är utrustad med 20 uppsättningar huvudrullar, som använder multi-progressiv rullning. Deformationsmängden i varje pass är vetenskapligt fördelad, och stålbandet formas gradvis till det slutliga tvärsnittet, vilket effektivt undviker återfjädring och hörnsprickor orsakade av en stor böjning av tjocka plåtar på en gång. Den formade kabelrännan har stabila dimensioner och bra rakhet.
III. Hydraulisk skärning med Cr12MoV stansar, slät och grader -fritt tvärsnitt-
En hydraulisk skärmetod används, där skärformsmaterialet är Cr12MoV. Skärdimensionstoleransen är mindre än eller lika med ±0,5 mm (längd mindre än eller lika med 3000 mm). Vid skärning av tjocka plåtar är de skurna kanterna släta, utan grader eller kollapsade hörn, och snitten kräver ingen efterföljande slipning och kan användas direkt i förpacknings- eller monteringsprocessen.
Fabriksfoton


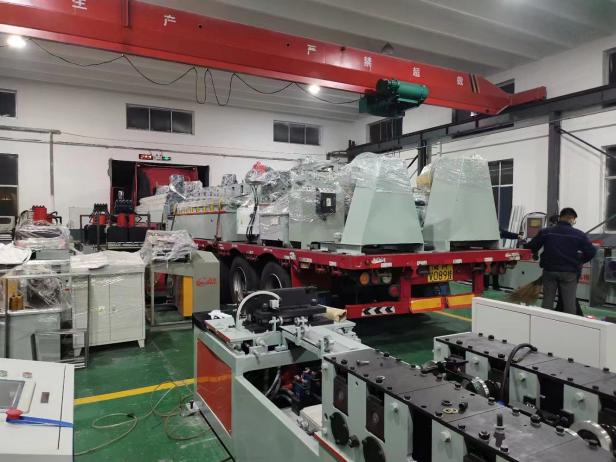
Fraktbilder

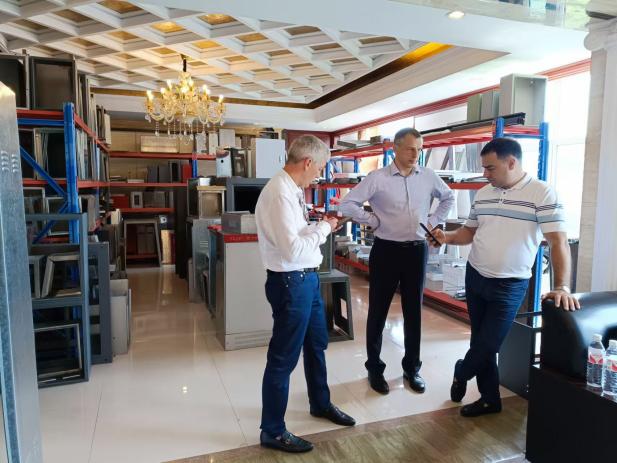
Kundbesök
FAQ
F: Är du en fabrik eller ett handelsföretag?
A: Vi är en fabrik i Weifang, Kina. Den har över tjugo uppsättningar av avancerad utrustning, inklusive ett nytt precisionsbearbetningscenter, NC-svarvar, CNC-wire EDM-maskiner och en stor testplattform för böjning av fordonsprofiler. Du är välkommen att besöka vår fabrik när som helst.
F: Vilka är skillnaderna mellan den här utrustningen och den andra utrustningen på produktionslinjen?
S: Denna utrustning är kärnformningsmaskinen i produktionslinjen, ansvarig för rullformnings- och skärprocesserna för kabelrännans profiler. Avrullaren, nivelleraren och stämplingssystemet i produktionslinjen är hjälputrustning som bildar en komplett produktionslinje.
F: Kan utrustningen bearbeta både galvaniserat stål och kallvalsat stål-?
A: Ja. Cr12-härdade rullar (HRC58 grader -62 grader) är lämpliga för båda materialen. För galvaniserat stål bör man vara uppmärksam på rullarnas ytfinish för att förhindra repor i zinkskiktet; för kall-valsat stål bör rostskyddssprutning appliceras omedelbart efter formningen. Finjustering av rullavståndet rekommenderas vid materialbyte.
F: Vilken är den maximala bredden på stålband som utrustningen kan bearbeta?
S: Den maximala standardbredden är 1100 mm, vilket motsvarar en kabelrännans bredd på 600 mm (inklusive de ovikta måtten på de två sidovecken). För bearbetning av bredare kabelrännor kan en bredare modell anpassas.
Populära Taggar: kabelbricka tillverkningsutrustning, Kina kabel bricka tillverkningsutrustning tillverkare, fabrik, Kabelbricka formningsmaskin, Utrustning för tillverkning av kabelrännor, kabelränna rullformningslinje, Kabelbricka rullformningsmaskin, Kabelbricka rullformningsproduktionslinje, Kabelkanalrullformningsmaskin


